

Noticias de la industria
 Hogar / Noticias / Noticias de la industria / Método 1014 MIL-STD-883: Explicación de las pruebas de fugas finas y gruesas para piezas de RF selladas
Método 1014 MIL-STD-883: Explicación de las pruebas de fugas finas y gruesas para piezas de RF selladas
 2026.11.11
 Noticias de la industria
Un módulo sellado regresa del laboratorio de pruebas con una lectura de helio de 8 × 10⁻⁸ atm·cc/s y una línea de documentación: "prueba de sellado según MIL-STD-883 Método 1014". La ingeniería quiere un veredicto, la calidad quiere una firma y ambas están mirando a un estándar que se niega a entregar un solo número.
Primero, la respuesta práctica: el método 1014 le indica cómo ejecutar una prueba de sellado, no qué pieza tiene que sobrevivir. El límite de rechazo proviene del dibujo del dispositivo, de las especificaciones del dispositivo o de los límites basados en el volumen dentro del método mismo, y cambia con el volumen de la cavidad interna del paquete. Si se hace mal esa distinción, se descartará el buen hardware o se enviará una fuga con un informe de prueba de apariencia limpia.
Qué cubre el método 1014 y qué le deja a usted
MIL-STD-883 es el documento de método de prueba para dispositivos microelectrónicos y el Método 1014 es su prueba de sellado. Tiene dos mitades que apenas se superponen. Las pruebas de fugas finas utilizan un gas trazador, normalmente helio, para encontrar fugas en la región de aproximadamente 1 × 10⁻⁹ a 1 × 10⁻⁵ atm·cc/s. Las pruebas de fugas brutas detectan todo lo que esté por encima de aproximadamente 1 × 10⁻⁵ atm·cc/s, donde la fuga es lo suficientemente grande como para mostrarse como un chorro de burbujas o registrarse como un aumento de peso del penetrante.
Luego, las pruebas de fugas finas se dividen en condiciones fijas y flexibles. Una condición fija aplica la misma presión de bomba y tiempo de permanencia en todas las partes, lo cual es razonable para cavidades pequeñas y engañoso para las grandes. La condición flexible permite al laboratorio calcular la presión y el tiempo de espera a partir del volumen interno del paquete, de modo que una lectura medida se pueda convertir nuevamente en una tasa de fuga real.
| Condición | Técnica | cuando se usa |
|---|---|---|
| A1 | Fuga fina de helio, parámetros fijos. | Pequeñas cavidades donde una bomba fija de presión y permanencia siguen siendo válidas. |
| A2 | Fuga fina de helio, parámetros flexibles. | Cavidades más grandes; La presión de la bomba y el tiempo de inmersión se calculan a partir del volumen interno. |
| A3 / A4 | Fuga fina de perfluorocarbono | Casos en los que la exposición al helio no es práctica; Confirme las letras con su revisión. |
| B1 | Fuga grave, burbuja de perfluorocarbono | Corriente de burbujas visible que se escapa de una parte sumergida |
| B2 | Fuga grave, aumento de peso penetrante. | Fugas graves detectadas al pesar el penetrante absorbido por el paquete |
Cada una de estas condiciones es una técnica, no un límite. El límite es una decisión independiente, y es el que decide si tu lectura de 8 × 10⁻⁸ es un pase o un ticket de reelaboración.
Espectro de tasa de fuga: qué prueba detecta qué fuga
10⁻⁹ 10⁻⁸ 10⁻⁷ 10⁻⁶ 10⁻⁵ 10⁻⁴ 10⁻³
Ventanas de detección indicativas en atm·cc/s; La sensibilidad real depende del volumen de la cavidad, la condición elegida y la calibración del instrumento.
Fuga fina antes de fuga gruesa: la secuencia no es opcional
El método 1014 espera que la prueba de fuga fina se ejecute antes que la prueba de fuga gruesa, y el motivo es físico. El fluorocarbono utilizado para las pruebas de burbujas es pesado, moja las superficies y puede permanecer dentro de un orificio el tiempo suficiente para ocultarlo del espectrómetro de masas. Realice las pruebas en el orden incorrecto y una fuga puede regresar luciendo estanca.
La prueba de helio en sí es un proceso de dos pasos. La pieza se presuriza en helio para que el trazador se introduzca en cualquier fuga y luego se traslada a un espectrómetro de masas que mide el helio que se escapa. Lo que ve el detector no es la verdadera tasa de fuga. Es una tasa medida que depende de cuánto helio entró, cuánto tiempo permaneció la pieza antes de ser leída y qué tan rápido el gas escapa de la cavidad.
El volumen de la cavidad es la variable que sorprende a la gente. Una cavidad grande absorbe más helio, lo que aumenta la velocidad medida, mientras que una cavidad pequeña proporciona una señal más débil y necesita un umbral más estricto para que sea significativa. Es por eso que una sola tasa de fuga general citada en un correo electrónico vale muy poco.
Esquema: la línea de rechazo aumenta con el volumen de la cavidad
Sólo tendencia esquemática, no valores medidos. Tome los límites reales de la tabla de la revisión actual del Método 1014 y del dibujo de su dispositivo.
Por lo tanto, dos piezas con fugas idénticas pueden producir lecturas diferentes, y dos piezas con fugas diferentes pueden producir la misma lectura. La condición flexible existe precisamente para eliminar esa ambigüedad de los datos.
Donde la prueba de sellado se encuentra con el hardware de RF
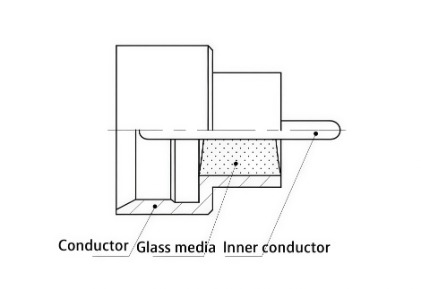
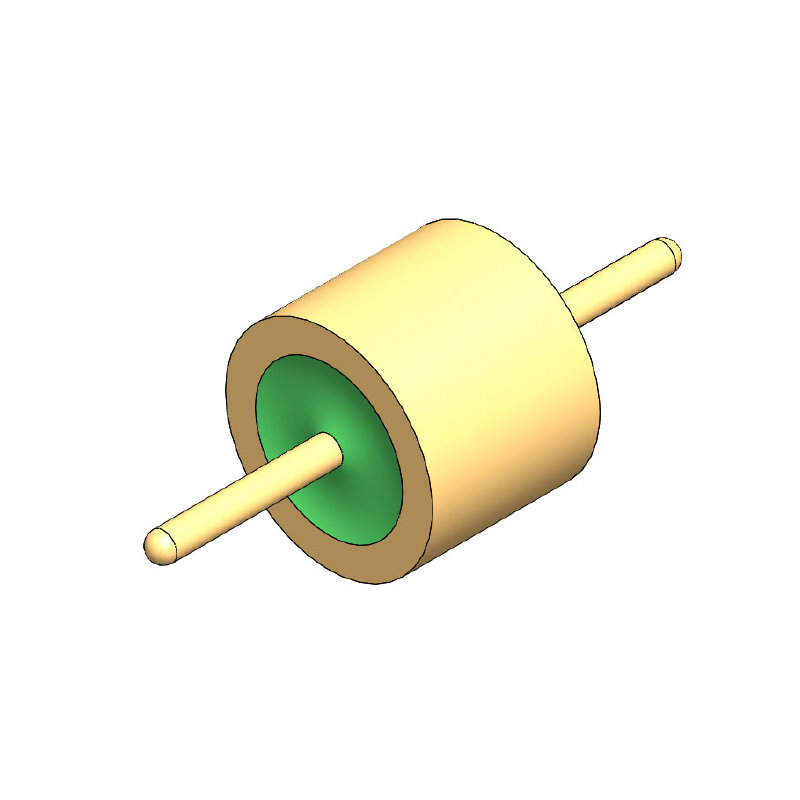
En el hardware de RF, la barrera hermética rara vez es una tapa de cerámica. Más a menudo se trata de un sello de vidrio a metal: una perla de vidrio fundida en una carcasa de metal con un pasador central atravesándola, o un cuerpo de conector sellado construido alrededor de un aislante de vidrio que lleva el conductor a través de la pared sin perder integridad de presión.
Esas piezas fallan en lugares predecibles. La interfaz vidrio-metal es lo primero, porque la unión es mecánica y química al mismo tiempo, y cualquier vacío, burbuja o humectación incompleta se convierte en una vía de fuga. La porosidad del revestimiento ocupa el segundo lugar: un poro que llega al metal base crea una fuga lenta que una prueba de burbuja nunca verá. El tercero es la unión misma, donde una soldadura incompleta o un filete de soldadura deja un espacio que se abre aún más bajo el ciclo térmico.
Vista isométrica: donde gotea un conducto sellado
Corte transversal esquemático de un conducto sellado: la perla de vidrio y la junta de la tapa son las dos vías de fuga habituales.
El volumen de la cavidad dentro de un pasamuros coaxial es pequeño, a menudo una fracción de un centímetro cúbico, por lo que el límite de fuga fina aplicable se sitúa en el extremo estrecho del rango. Un vacío que sería cosmético en un paquete híbrido grande puede hacer que un cuerpo de conector pequeño quede fuera de las especificaciones.
 Aislador de vidrio RF para pasamuros herméticos Aislante de RF de 50 Ω de vidrio sinterizado para pasamuros herméticos compactos, relevante cuando el pequeño volumen de la cavidad hace que los límites de fuga finos sean especialmente ajustados. Ver producto →
Realizar la prueba sin quemar una semana
La mayoría de los retrasos en las pruebas de sellado se deben a la preparación más que al instrumento. Algunos hábitos mantienen intacto el horario:
- Hornee las piezas para que se sequen antes de bombardearlas. La humedad dentro de la cavidad compite con el helio y produce lecturas que varían entre análisis.
- Verifique el fondo ambiental de helio antes de cada lote. Un cambio de cilindro o un conector con fugas cercano elevará la línea base y convertirá las piezas buenas en fallas.
- Mantenga el tiempo de transferencia de la bomba al detector corto e idéntico para cada muestra. La conversión del método 1014 supone un período de espera conocido; una larga pausa para tomar café lo invalida.
- Verifique el espectrómetro de masas contra una fuga de helio calibrada de valor conocido al inicio y al final del turno.
- Manipule las piezas con guantes limpios y pinzas acolchadas. Un rasguño en una perla de vidrio es una nueva vía de fuga que no existía cuando se construyó la pieza.
- Registre la letra de condición, la presión de la bomba, la permanencia, el tiempo de espera y la identificación del instrumento en la hoja de datos, no solo la lectura final.
Ese último punto importa más de lo que parece. Cuando un cliente cuestiona una falla dos años después, la carta de condición y el tiempo de permanencia suelen ser la única evidencia que muestra si la prueba y la especificación realmente coincidieron entre sí.
Qué poner en el dibujo antes de realizar el pedido
El riesgo de compra de piezas herméticas casi siempre es un riesgo de especificación. El proveedor construye según el dibujo, la casa de pruebas prueba la orden de compra y, si esos dos documentos no están de acuerdo, el argumento llega a su bandeja de entrada. Escribe lo siguiente en el dibujo y el orden:
- El método y la condición, por ejemplo, "prueba de sellado según MIL-STD-883 Método 1014, condición A2".
- El límite de rechazo en atm·cc/s, junto con el volumen de la cavidad del que se deriva.
- La secuencia de prueba, fuga fina antes de fuga grave, más el tamaño de la muestra y si es lote por lote o solo calificación.
- Cualquier exclusión, como piezas que no pueden exponerse al fluorocarbono debido a un revestimiento interno o un material absorbido.
- Si el certificado debe incluir lecturas sin procesar, datos de calibración y el nivel de fondo del instrumento.
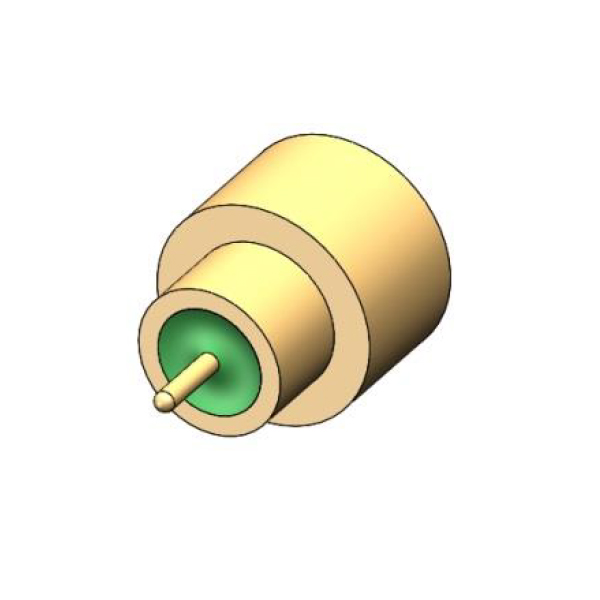
Cuando la interfaz sellada es una junta RF ciega en lugar de una tapa plana, el sello tiene que sobrevivir a los ciclos de acoplamiento además del diferencial de presión. Este es un problema de diseño diferente al del sellado de la tapa, y pertenece a la conversación sobre especificaciones antes de mecanizar la primera pieza.
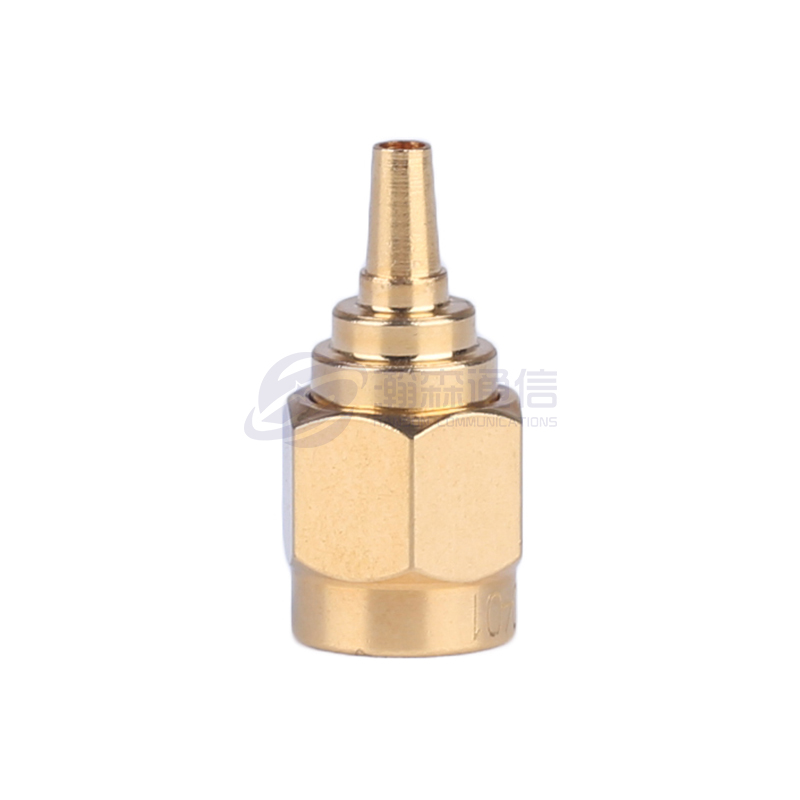
 Conector RF sellado herméticamente SMP-J Sello de vidrio a metaled SMP-J connector for panel or tube-shell mounting, suited to blind-mate RF joints where sealing and repeated mating cycles both matter. Ver producto →
Modos de falla y lo que generalmente significan
Una prueba de sellado fallida es un síntoma, no un diagnóstico. La siguiente tabla asigna las firmas comunes al primer lugar que vale la pena buscar.
| Firma | causa probable | primer cheque |
|---|---|---|
| La fuga fina falla, la fuga gruesa pasa | Orificio en la soldadura de la tapa, vacío en la interfaz vidrio-metal, porosidad del revestimiento | Sección transversal del sello y espesor del revestimiento. |
| La fuga grave fracasa por completo | Cuenta de vidrio agrietada, filete de soldadura incompleto, daños por manipulación | Perfil de reflujo y registros de inspección. |
| Pasa en la construcción, falla después del ciclo de temperatura | Desajuste de expansión que tensiona la perla de vidrio o la junta | Emparejamiento de materiales y geometría del cordón. |
| Las lecturas difieren entre laboratorios. | Fondo ambiental de helio, retraso de transferencia, carta de condición diferente | Comprobación de fugas calibradas y comparación de métodos |
Preguntas frecuentes
¿Cuál es la diferencia entre una prueba de fuga fina y una prueba de fuga gruesa?
La prueba de fuga fina utiliza helio para encontrar fugas entre aproximadamente 10⁻⁹ y 10⁻⁵ atm·cc/s. La prueba de fuga gruesa detecta cualquier cosa más grande, mediante emisión de burbujas o aumento de peso de penetrante. Una parte necesita ambos, porque cada uno es ciego al alcance del otro.
¿Qué tasa de fuga requiere realmente el método 1014 MIL-STD-883?
No existe una cifra única. El límite de rechazo se deriva del volumen de la cavidad interna del paquete y se confirma mediante el dibujo del dispositivo. Pide el límite y la carta de condición juntos, nunca el límite solo.
¿Por qué mi pieza pasó la prueba de sellado y todavía tiene fugas en el campo?
Una prueba de helio es una instantánea de un momento. El reflujo, la fuerza de acoplamiento, la vibración y los ciclos térmicos pueden abrir un sello que estaba en buen estado en la prueba. El helio de fondo o un largo retraso en la transferencia también pueden ocultar una fuga real durante la prueba misma.
¿Cuánto tiempo dura una prueba de fuga de helio?
Días presupuestados en lugar de minutos. El ciclo incluye un horneado en seco, un remojo con helio presurizado, una espera controlada y la lectura del espectrómetro de masas. Las condiciones flexibles para cavidades más grandes extienden aún más el remojo.
¿Se aplica el método 1014 a conectores y conjuntos de cables de RF?
El método está escrito para dispositivos y paquetes microelectrónicos. Las especificaciones detalladas del conector a menudo requieren su propia prueba de sellado, por lo que el documento que lo rige debe indicarse explícitamente. Un módulo conectorizado sellado comúnmente está calificado para el Método 1014.
¿Qué causa con mayor frecuencia una falla por fuga grave?
Una soldadura incompleta o un filete de soldadura, un cordón de vidrio agrietado o daños detectados durante la manipulación y el despanelado. Las fallas graves por fugas rara vez son sutiles y generalmente son visibles con una lupa una vez que sabes dónde buscar.



¿Busca una oportunidad de negocio?
Solicite una llamada hoy
-

+86-15715730755
-

-

No. 1, Longcao Road, zona industrial del centro turístico turístico del lago Dongqian, distrito de Yinzhou, ciudad de Ningbo, Zhejiang, China.
Enlaces rápidos
Productos
Message
Derechos de autor © Ningbo Hanson Comunicación Tecnología Co., Ltd.
